ダイカスト現場において、「射出圧力や速度などのパラメータは適正なのに、不良率が一向に下がらない」という課題に直面することは少なくありません。離型剤スプレーの状態は、表面欠陥・ガス系欠陥・熱変形を調査する際の重要な確認項目です。ただし、これらの不良は射出条件、溶湯状態、金型温度、排気、製品形状など複数の要因が関係するため、スプレー条件だけを単独原因とせずに切り分けて確認する必要があります。本稿では、スプレー過多・過少・不均一・残留・ブロー不足という5大要因のメカニズムを技術的に分析し、日系品質基準に準拠した現場改善の具体策を提示します。
1. 離型剤スプレーに起因する代表的な欠陥
ダイカスト現場で「射出圧力・射出速度・増圧などのプロセスパラメータはすべて適正値に設定しているのに、不良率が一向に下がらない」という悩みをよく聞きます。その原因を尋ねると、多くの現場では離型剤(ダイカスト塗料/型スプレー)の管理に問題があることに気づきません。
離型剤は「単に型から製品を外れやすくするもの」と軽視されがちですが、スプレー量の過不足・塗膜の厚薄均一性・型面への残留物・ブロー(エア乾燥)の清掃度合いといった一つひとつのばらつきが、持続的な品質不良を生み出します。離型剤スプレーの過不足・ムラ・残留・ブロー不足は、表面系・ガス系・変形系不良を検討する際の重要な確認項目です。ただし、不良原因は射出条件、溶湯状態、金型温度、排気、製品形状など複数要因が重なるため、スプレーだけを単独原因と決めつけずに切り分ける必要があります。
誤り① スプレー量が少なすぎる → 保護膜の欠落
型キャビティ表面に均一な離型被膜が形成されないと、高速充填するアルミ溶湯が高温の型壁に直接接触します。その結果、表面の冷間(コールドシャット)・流動模様、ヒートクラック(肌荒れ・微細クラック)、潤滑不足による側壁の引き摺り・擦り傷、コーナー部の欠肉・充填不良、そして研磨工数の大幅増加が発生します。
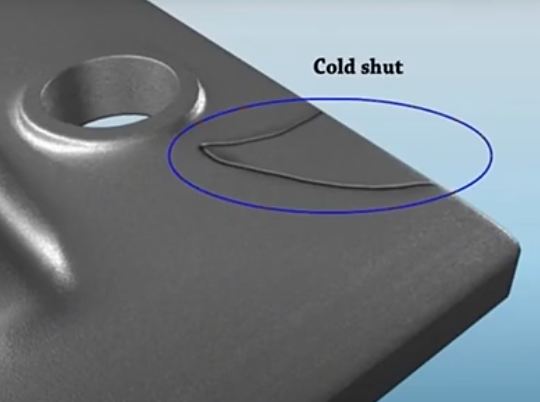
誤り② スプレー量が多すぎる → 水分の気化によるガス欠陥
「多く吹けば安全」と思い込み、過剰噴霧・連続噴霧する現場は少なくありません。余剰の水分は型合わせ面の隙間・排気溝・エジェクタピン隙間などに滞留し、鋳込み時の高温で瞬時に気化します。皮下ガス孔・ピンホール(針状気孔)、製品表面の白化・ウォーターマーク(水模様)、後工程(研磨・塗装・アルマイト)でのピンホール起因のブリスター(膨れ)や塗装不良を引き起こします。このような残留水分や堆積物は、後加工でピンホールやブリスターなどが顕在化する場合があるため、原因候補の一つとして確認します。
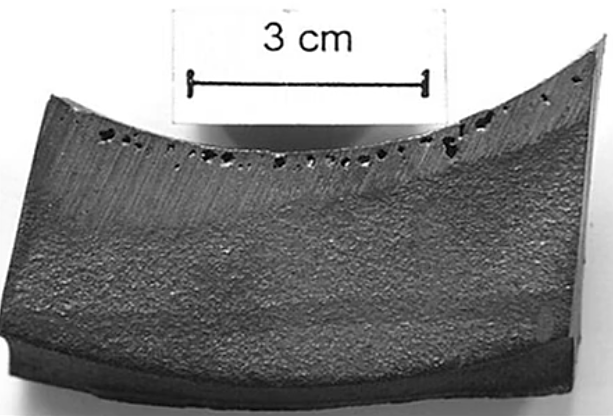
誤り③ 塗膜の厚薄ムラ → 局所的な型温ばらつきと変形
ロボットスプレー軌道の未調整や、ノズルと型面の距離のばらつきにより、キャビティ各部位で塗膜厚が不均一になります。塗膜の厚い部分は断熱効果で型温が上がりにくく、薄い部分は冷えやすいため、局所的に型温が高くなったり低くなったりします。鋳物内部の残留応力アンバランス、曲げ変形・反り、引け・ひけ(収縮)の再発(調整しても解消しない)の原因となります。
誤り④ 離型剤の残留堆積 → 排気系の閉塞
長期間の量産で、コーナー・死角に離型剤成分が沈殿・蓄積し、厚いカーボン質の汚れとなります。これが排気溝を塞ぎ、キャビティ内のガスが排出されず、ガス巻き込み・ブローホール(巣)、焼き付き・黒ずみ(焼け)の多発、型面への汚れ付着による型寿命の早期低下を招きます。
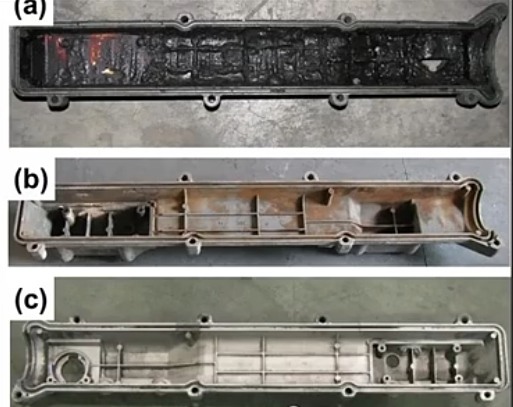
誤り⑤ ブロー不足 → 異物の巻き込み
スプレー後に「簡単にエアを当ててすぐ型締め」する工程では、型面の油泥・薬液残渣が十分に除去されず、アルミ屑や粉塵とともにキャビティ内に封じ込まれます。鋳物表面への黒点(異物介在)、表面のザラ疵(肌荒れ・麻点)、ショットブラスト不良の再発を引き起こします。
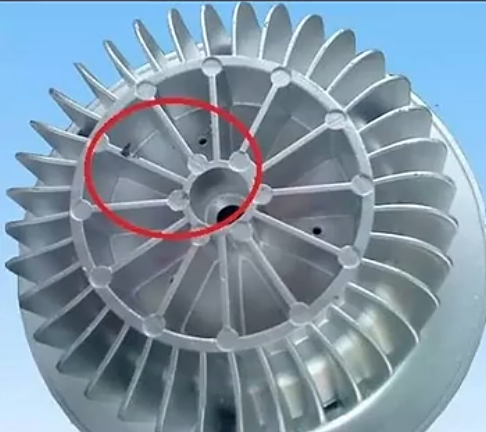
2. 欠陥を生む物理メカニズム
水溶性離型剤に含まれる水分が型面に残った状態で高温の溶湯と接触すると、急速な気化によってガス発生量が増え、条件によっては溶湯への巻き込みや皮下ガス孔・ピンホールのリスクを高めます。排気溝、エジェクタピン周辺、型合わせ面などでは、残留水分と排気状態をあわせて確認します。
また型温が低すぎるとスプレー水が瞬時に乾燥せず塗膜が不均一になり、型温が高すぎるとスプレー水が沸騰・跳ねて塗膜が飛散します。つまり型温は「スプレーの品質」そのものを決める変数であり、スプレー前後の型温管理なしに塗膜管理は成立しません。さらに濃度(希釈倍率)が高すぎると残留物が堆積しやすく、低すぎると離型性・潤滑性・断熱性が不足します。スプレー圧力・ノズル距離・霧化粒径・スプレー時間を数値化して標準化することが、安定品質の第一歩です。
3. スプレー工程の7項目標準化管理
現場で再現できる標準化として、以下の7項目を数値で管理します。
| 管理項目 | 標準化のポイント | 狙う効果 |
|---|---|---|
| スプレー量 | 1ショット当たりの噴霧量を規定(流量計・タイマーで管理) | 過不足による保護膜欠落・水分残留を防止 |
| 濃度・希釈倍率 | 原液と水の比率を作業標準書(SOP)で固定 | 残留堆積と潤滑不足の両方を抑制 |
| 型温管理 | スプレー前後の型温を監視し、適正型温ウィンドウを維持 | 成膜性の安定、冷間・焼き付き防止 |
| ノズル条件 | スプレー距離・圧力・軌道(ロボットプログラム)を固定 | 塗膜厚の均一化、死角の排除 |
| ブロー乾燥 | 吹き付け時間・角度・カバー範囲を規定 | 水分・油泥・残渣の完全除去 |
| 定期清掃 | 排気溝・合わせ面・ピン部のカーボン汚れ除去サイクルを設定 | 排気能力の維持、型寿命の延長 |
| 工程監視 | 初物確認・巡回検査・SPCによる記録管理 | 異常の早期検知と再発防止 |
重要ポイント:パラメータ調整(射出圧力・速度・増圧)ばかりに注力し、スプレー・型温・溶湯品質といった「基本の工程」を軽視している限り、歩留まりは安定しません。ダイカストに「原因のない不良」は存在せず、すべての不良には対応する原理があります。
まとめ
ダイカスト鋳造において、スプレー工程の最適化は品質と生産性の両立をもたらす極めて重要な熱バランス制御プロセスです。単なる「離型剤の塗布と金型冷却」にとどまらず、鋳巣低減・湯回り性向上・金型寿命延長を大きく左右します。目視や経験則のみに頼るのではなく、金型表面温度のサーモグラフィ測定、スプレーノズルの配置・角度・流量の定量管理、エアブローの最適化を段階的に進めることで、不良率の大幅な低減とサイクルタイム短縮の両立が可能となります。
よくある質問
Q1: 離型剤スプレーの何を最初に標準化すべきですか?
A1: まず「1ショット当たりのスプレー量」と「希釈倍率(濃度)」の数値化から始めてください。流量計・タイマーによる定量管理と作業標準書(SOP)化が最も効果が大きく、次に型温管理とブロー条件の固定が続きます。
Q2: 過剰噴霧でなぜガス欠陥が発生するのですか?
A2: 水溶性離型剤の水分が型面に残った状態で高温の溶湯と接触すると、急速に気化し、条件によっては溶湯へのガス巻き込みや皮下ガス孔・ピンホールのリスクを高めます。過剰噴霧だけでなく、型温、乾燥状態、排気、射出条件などもあわせて確認してください。
Q3: 型温はスプレー品質にどのように影響しますか?
A3: 型温が低すぎるとスプレー水が瞬時に乾燥せず塗膜が不均一になり、高すぎると沸騰・跳ねて塗膜が飛散します。つまり型温は「スプレーの品質」そのものを決める変数であり、スプレー前後の型温管理なしに塗膜管理は成立しません。
Q4: スプレー工程を標準化した効果はどのように確認しますか?
A4: スプレー量・濃度・型温・ノズル状態・ブロー・清掃・工程監視を記録し、不良の種類と発生位置、停止や条件変更の履歴と照合します。変更前後を同じ評価基準で比較し、改善が量産で再現するかを確認してください。効果量は製品、金型、設備、材料、その他の鋳造条件によって異なります。
関連記事: ダイカスト金型の寿命を延ばす保守・メンテナンス技術 · 高気密部品の欠陥対策ガイド · お問い合わせ · 技術相談