目次
CNC加工工程から「巣が出ました」と連絡が来た。加工後の巣は外観検査では見つからず、加工面に例えば直径1mm前後の穴が現れて初めて分かる。このとき、多くの現場が最初に鋳造条件(射出速度や増圧)を変更しますが、それでは原因を切り分けられません。加工後に見つかる巣の多くは鋳放し時点ですでに内部に存在しており、加工によってその巣が表面に露出します。そのため、鋳造側の発生要因と加工代・加工位置の両方を切り分けて確認する必要があります。
1. 加工後の巣が出たら、まず何をすべきか
最初のアクションは条件変更ではなく「記録と分類」です。欠陥が発生した加工面の位置を部品図面にマッピングし、以下の3点を整理します。
- 毎回同じ位置に集中しているか、それともランダムか
- 巣の形状は球形に近いか、不規則な樹枝状か
- 表面近くか、深部か(加工代との関係)
同じ位置に繰り返し現れる場合は金型側(ゲート・オーバーフロー・排気・フローフロント合流)の要因を示唆することが多く、位置がばらつく場合は溶湯管理やプロセス変動を確認すべきです。欠陥位置は診断の手がかりであり、単独で原因を断定できるものではありません。この分類だけで、取るべき方向が大きく変わります。
2. 欠陥の位置と形状から原因を絞り込む
一般的にガス巣は球形に近く、引け巣は不規則な樹枝状になる傾向があります。加工後に露出する巣は、最終充填域や厚肉部の最終凝固域、また加工量の大きい面で確認されることがあります。発生位置は原因を絞り込む重要な手がかりですが、位置だけでガス巣・引け巣を断定することはできません。
以下は原因を絞り込むための一般的な傾向です。形状だけで原因を断定せず、発生位置・断面観察・工程データを併せて確認します。
| 観察項目 | ガス巣(巻き込み)の傾向 | 引け巣(収縮)の傾向 |
|---|---|---|
| 形状 | 球形に近い | 不規則・樹枝状 |
| 位置の再現性 | ランダム〜フローフロント合流部 | 厚肉部の最終凝固域 |
| サイズ | 小さく分散しやすい | 比較的大きく局在 |
| 主な対策方向 | 排気・真空・流速・溶湯清浄度 | 増圧・冷却・ゲート固化タイミング |
ここで注意したいのは、増圧は引け対策には有効ですが、ガス巣への効果は限定的であることです。ガス巣に対して増圧を上げると、バリや型割れのリスクだけが増える場合があります。
3. 加工代と巣の関係を確認する
加工後に巣が見つかった場合、まず確認したいのは、その巣が鋳放し時点でどの位置に存在していたか、そして加工によってどの程度露出したかです。加工代が大きい面ほど内部の巣が表面に現れやすくなるため、設計加工代と実際の切削量を比較します。
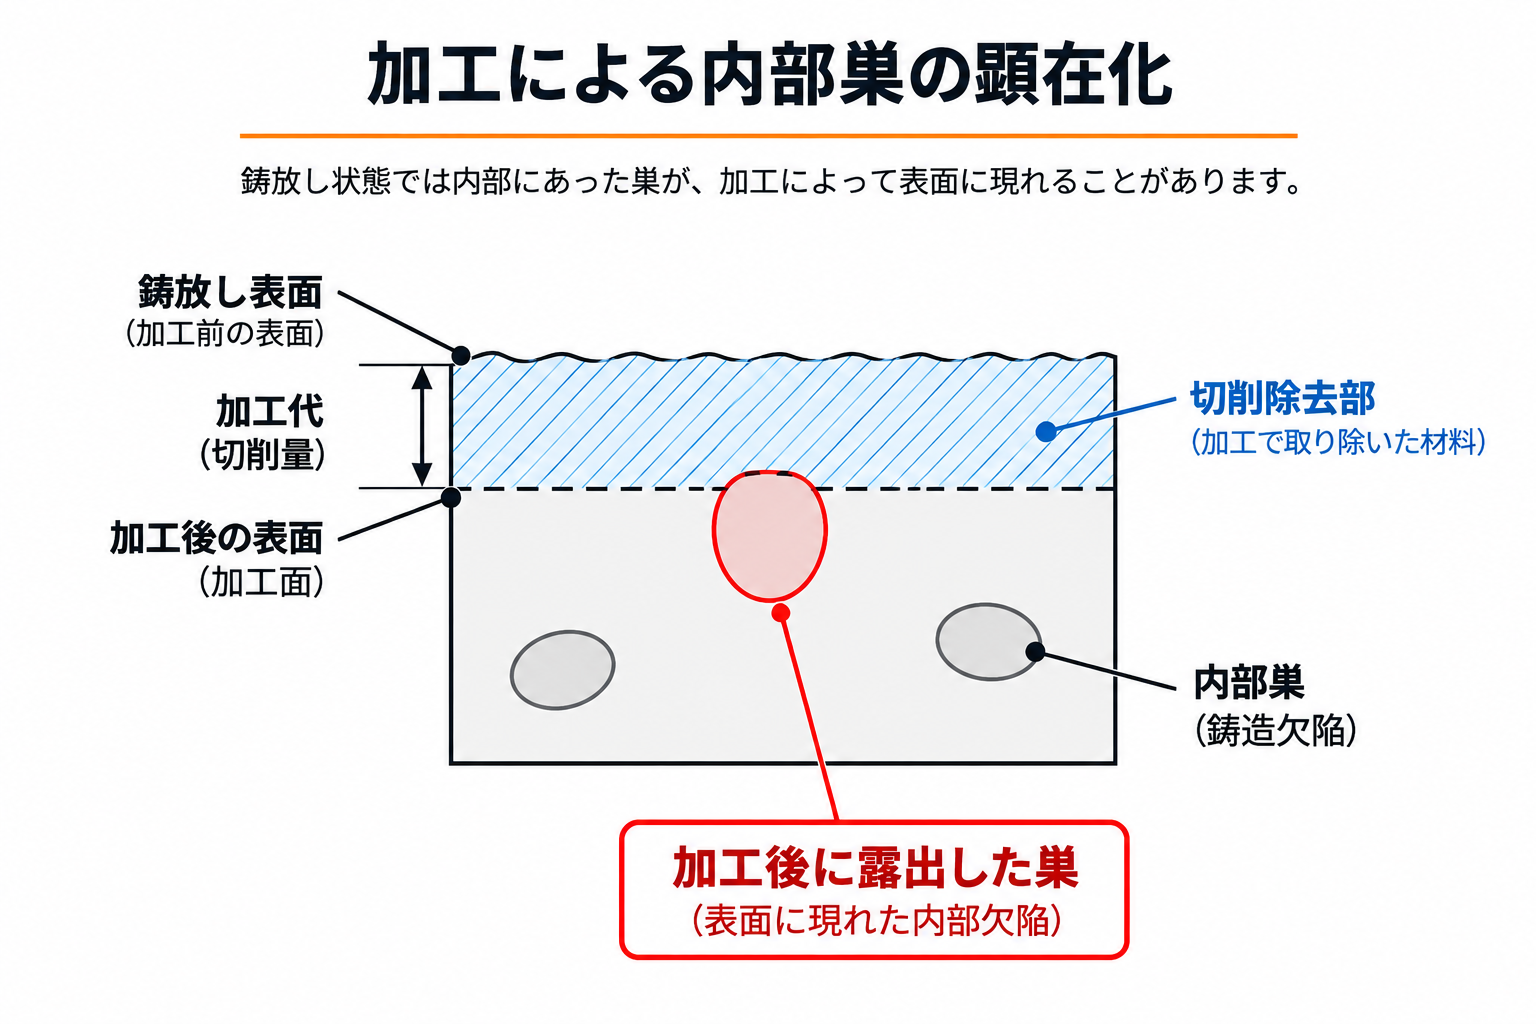
- 設計加工代と実績加工代の差(加工プログラム・工具摩耗による実切削量の増加)
- 巣の深さ分布(表面近くのみか、深部まで連続するか)
- 鋳放し品のX線検査や断面検査が可能であれば、加工前の状態と比較
加工代側が原因の場合、鋳造条件をいくら変更しても解決しません。逆に、加工代を増やしたことで初めて巣が見えるようになったケースもあり、これは鋳造側の変化ではなく設計・加工条件の変化として扱うべきです。
4. プロセスデータの確認順序
位置と加工代の確認で原因が絞れない場合、以下の順でプロセスデータを確認します。
- 材料ロット: 成分(JIS H 5302で規定されるADC12の標準化学成分)と溶解管理記録、直近の変更
- 真空波形: 真空度の到達値とタイミング(真空採用時)
- 離型剤: 濃度・スプレーパターン・ロット変更
- ゲート・ランナー・オーバーフロー: 摩耗・目詰まり・焼付き
- 射出プロファイル: 低速/高速切替位置、ゲート通過速度の実績値
ここまで確認して初めて、鋳造条件を1変数ずつ変更する判断に入ります。真空ダイカストは巻き込みガスの低減に有効とされますが、シール構造や真空度により効果は変動するため、波形データで確認することが重要です。
重要ポイント
- 加工顕在化巣の診断順序: 位置の再現性 → 形状分類 → 加工代との関係 → プロセスデータ
- 鋳造条件の変更は最後の手段。ガス巣に増圧を上げても効果は限定的で、リスクだけが増える
- サプライヤーには欠陥位置マップと、不良発生前後を比較できる複数ロットのプロセスデータを要求する
まとめ
加工後に巣が顕在化したとき、最初に変えるべきは鋳造条件ではありません。欠陥位置の再現性と形状、加工代との関係を確認し、その後に材料ロット・真空波形・離型剤・ゲート状態・射出プロファイルの順でデータを検証します。原因を特定せずに条件を変更すると、ガス巣に対して増圧を上げるような逆効果が発生します。この順序で確認することで、不要な条件変更を減らし、原因の切り分けを進めやすくなります。
関連技術記事
ダイカストのポロシティ・エアリーク対策 · ガスポロシティと引け巣の見分け方
よくある質問
Q1. 加工後に巣が見つかったら、最初に何を確認すべきですか。
A1. 欠陥の位置と再現性です。毎回同じ位置なら金型側の要因を、ランダムなら溶湯・プロセス側を先に確認するのが一般的です。位置は手がかりであり、断定材料ではありません。
Q2. ガス巣と引け巣はどう見分けますか。
A2. 一般的にガス巣は球形に近く、引け巣は不規則な樹枝状です。断面観察と位置の傾向を併用してください。
Q3. 鋳造条件を変えても改善しない場合はどうすればよいですか。
A3. 加工代・金型設計(ゲート/オーバーフロー/排気)・溶湯管理の組み合わせで再評価します。まずデータを揃えることが先決です。